Feuerverzinkte Beschichtungen bieten einen hervorragenden Korrosionsschutz für das Stahlsubstrat, aber seine Oberfläche ist nicht immer glatt oder gleichmäßig wieGemälde,PulverbeschichtungoderSherardisieren. Im Allgemeinen werden verzinkte Beschichtungen durch die Zinkschichtdicke für die Korrosionsbeständigkeit spezifiziert, und es wird nicht durch sein Aussehen spezifiziert. Der Käufer kann jedoch immer angeben, was die nicht bestätigenden Erscheinungen sind, und unten sind die typischen Beispiele.
1. Schweißspritzer & Schlacke
Schweißverfahren, bei denen keine Schlacke entsteht, wie z. B. das MIG-Schweißen, sind vorzuziehen. Wenn beschichtete Schweißelektroden verwendet werden, sollten alle Schlackenablagerungen vorsichtig von der Schweißnaht entfernt werden. Es ist nicht möglich, Schweißschlacke durch normales Beizen zu entfernen, und Rückstände verursachen die Bildung von schwarzen Flecken während der Feuerverzinkung. Schweißspritzer, Schlacken und Poren sind immer vor Beginn der Vorbehandlung der Verzinkung zu entfernen, da sonst die Oberfläche der Verzinkung sehr rau aussieht.

2. Säurefalle
Stahlkonstruktionen sollten so ausgelegt sein, dass enge Spalten oder Spalten vermieden werden. Wenn Überlappnähte verwendet werden müssen, sollten sie um die gesamte Verbindung herum geschweißt werden. Bei doppelseitigen Verrundungsschweißnähten muss die Schweißnaht über die Enden des Stahlwerkstoffs fortgesetzt werden, um das Eindringen von Säure in einen denkbaren Spalt zu verhindern. Außerdem ist es wichtig, die Bildung von Nadellöchern zu vermeiden. Ist der Spalt zwischen den Kontaktflächen größer als 100 cm², müssen Entlüftungslöcher vorgesehen werden, um Explosionsgefahr zu vermeiden. Da geschmolzenes Zink viskoser als Säure ist, versiegelt es die Öffnung während der Feuerverzinkung. Danach erzeugt die Säure Löcher in der Beschichtung, und dann läuft die rostfarbene Flüssigkeit auf die Oberfläche und verdirbt das Aussehen. Sobald Säure in eine Spalte eingedrungen ist, ist es daher unmöglich, sie zu entfernen.
3.Drainage Spikes
Drainage spike ist ein sehr häufiger Defekt, und es kann stark vermieden werden, indem ein hängender Winkel in der Nähe von 45 ° eingerichtet wird, der die Drainage an der Unterseite des Werkstücks minimieren kann. Das Aufhängen von Stahlwerken mit einem horizontalen Winkel ist verboten, was zu übermäßigen Drainagespitzen führt. Das Schleifen von Drainagespitzen ist sorgfältig zu behandeln und das Übergrinsen ist zu verbieten.


4. Dross Pickel
Krätze Pickel sind kleine Zink-Eisen-Kristalle, die aus Eisen gebildet werden, das während des Verzinkungsprozesses mit geschmolzenem Zink reagiert. Kleider sind schwerer als Zink und setzen sich auf dem Boden des Zinkkessels ab, wo sie regelmäßig alle 2 Wochen oder 10 Tage entfernt werden. Wenn die Schlacke aufgewirbelt und in das geschmolzene Zink gemischt wird, wird sie oft in der Zinkbeschichtung eingeschlossen und hinterlässt Spuren wie Pickel auf der Verzinkungsoberfläche. Eine übermäßige Menge an Pickeln kann auf eine schlechte Beschichtung hinweisen, und der Zinkkessel sollte kurz vor Beginn einer weiteren Schicht gereinigt werden.
5. Aschefärbung
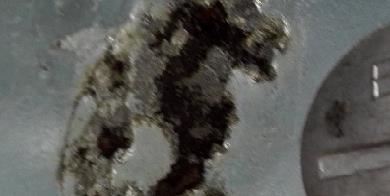
Manchmal ist Asche in Bereichen eingeschlossen und klebt an der Außenseite der Beschichtung, wenn die Stahlkonstruktion aus dem Zinkbad gehoben wird. Asche kann nach dem Entfernen einen hellbraunen Fleck, ein stumpfes oder dunkles Oberflächenbild verursachen. Es hat negative Auswirkungen auf die Leistung der verzinkten Beschichtung, und es ist möglich, durch Zinkfarbe repariert zu werden, wenn ihre Größe klein ist.
6. Streifen, Klumpen und Läufe
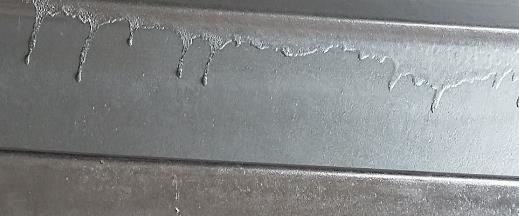
Grate und Linien, die dicker sind als die nahe gelegene verzinkte Beschichtung, werden durch unterschiedliche Reaktionsgeschwindigkeiten des Zinks mit der Stahloberfläche aufgrund von Spannungsbereichen auf der Stahloberfläche oder dem Vorhandensein von Schweißbereichen oder Schweißmetall mit veränderter Metallurgie zum Muttermetall verursacht. Dieses Vorkommen tritt am häufigsten bei Stahlrohren undwalzgeformte Stahlprofile. Es gibt keine Auswirkungen auf die Beschichtungsleistung, aber es hat ein Problem mit dem Aussehen. Bitte beachten Sie auch, dass es eine schlechte Praxis ist, die Klumpen mit dem Winkelschleifer kräftig zu entfernen, und dies könnte die gesamte Zinkbeschichtung entfernen und den Stahl unbeschichtet lassen.
7. Aufhängemarken
Hängende Markierungen sind fast unmöglich zu vermeiden, aber es ist möglich, den Aufhängewinkel anzupassen, um die Aufhängemarken zu minimieren. Und es ist auch möglich, manuelle Schleifmaschine zu verwenden, um Flecken mit Sorgfalt zu entfernen und sie dann durch zinkreiche Farbe zu reparieren.


8.Galvanisierung Abblättern
Abblättern ist die Trennung der gesamten Zinkschicht, einschließlich der Eisen-Zink-Legierungsschichten vom darunter liegenden Stahl. Es wird auch als Delamination oder Chipping bezeichnet und sollte nicht mit Peeling verwechselt werden, bei dem sich nur die oberste reine Zinkschicht von den darunter liegenden Zinklegierungsschichten trennt. Abblättern tritt in der Regel bei dickeren als normal verzinkten Beschichtungen (200 μm oder mehr) auf, insbesondere wenn diese Beschichtungen während der Handhabung Schlagkräfte erhalten. Übermäßig dicke Beschichtungen erzeugen hohe Spannungen an der Grenzfläche von Stahl und verzinkter Beschichtung, wodurch das Zink flockig wird und sich von der Stahloberfläche trennt. Abplatzungen treten typischerweise in der Nähe der Kanten auf und erzeugen kahle Stellen in der schützenden Zinkbeschichtung und sollten repariert werden, um einen kontinuierlichen Korrosionsschutz zu gewährleisten. Wenn der Abplatzbereich klein ist, kann er repariert werden; Ist die Abplatzfläche jedoch größer als in den Spezifikationen vorgesehen, muss das Teil aussortiert und neu verzinkt werden. Das Abblättern kann vermieden werden, indem die Eintauchzeit im Verzinkkessel minimiert und die verzinkten Stahlteile so schnell wie möglich und wenn möglich mit einer anderen Stahlsorte abgekühlt werden. Stähle mit einem Phosphorgehalt von mehr als 0,025% können nach dem Verzinken abblättern, selbst wenn der Siliziumgehalt zufriedenstellend ist.
9. Peeling und Delamination
Delamination oder Peeling erzeugt eine grobe Beschichtung auf dem Stahl, wo sich das Zink löst. Viele große verzinkte Strukturen und Stahlprofile brauchen lange, um in der Luft abzukühlen, und die Zinkbeschichtung bildet weiterhin eine Zink-Eisen-Schicht, nachdem sie aus dem Zinkbad gehoben wurden. Diese fortgesetzte Beschichtungsbildung hinterlässt eine Lücke zwischen den oberen beiden Schichten der verzinkten Beschichtung. Wenn viele Lücken gebildet werden, kann sich die oberste Zinkschicht vom Rest der Beschichtung trennen und das Teil abziehen. Wenn die verbleibende Beschichtung immer noch die Mindestanforderungen erfüllt, ist das Teil akzeptabel. Wenn die auf dem Stahl verbleibende Zinkbeschichtung nicht den Mindestanforderungen entspricht, muss das Teil aussortiert und neu verzinkt werden.
10. Kahle Stellen
Kahle Stellen, unbeschichtete Stellen auf der Stahloberfläche, sind ein Oberflächenfehler, der aufgrund unzureichender Oberflächenvorbereitung auftreten kann. Kahle Stellen können durch Schweißschlacke, in Gussteile eingebetteten Sand, überschüssiges Aluminium im Verzinkkessel oder Hebevorrichtungen verursacht werden, die verhindern, dass sich die Beschichtung auf kleinem Raum bildet. Um kahle Stellen zu vermeiden, muss der Verzinker nach der Vorbehandlung sicherstellen, dass die Oberflächen sauber und rostfrei sind. Kleine kahle Stellen können durch reichhaltiges Zinkspray repariert werden. Liegt die Größe des blanken Spots oder eine Gesamtzahl von Spots über den Anforderungen der ISO 1461, muss das Stahlwerkstück die gesamte Vorbehandlung und Verzinkung erneut durchlaufen.


11.Mottling
Ein geflecktes Oberflächenbild entsteht durch ungleichmäßige Abkühlraten neu feuerverzinkter Artikel nach Entnahme aus dem Zinkbad. Während der Luftkühlung der Artikel kann die Zink-Eisen-Beschichtungsbildungsreaktion, die dabei die äußere freie Zinkschicht verbraucht, für kurze Zeit fortgesetzt werden, solange der Stahl etwa 550 Fahrenheit Grad hält. Aufgrund der Tatsache, dass die Verzinkungsreaktion im inneren Teil fortgesetzt wird und die freie Zinkschicht, aber nicht den äußeren Trank des Stahls verbraucht, verursacht dies ein ungleichmäßiges Aussehen der Zinkbeschichtung. Dieser Unterschied im Aussehen hat jedoch keinen Einfluss auf den Korrosionsschutz der verzinkten Beschichtung, und diese Fleckoberfläche ist gemäß iso 1461-Spezifikationen akzeptabel. Um den Abkühlprozess zu beschleunigen, wird daher eine Abschreckung empfohlen. Die Verzinkungsmaschinen sind jedoch daran zu erinnern, dass einige Konstruktionen möglicherweise nicht zum Abschrecken geeignet sind, da sie während des Abschreckvorgangs zu Verzug oder Verzerrung neigen.
Nach dem Verzinken kühlt der Stahl von einer Temperatur von ca. 840 ° F auf Umgebungstemperatur ab. Wenn der Stahl abgeschreckt ist, erfolgt die Abkühlung schnell, aber nicht alle Verzinkungsgeräte haben Abschreckbäder und das Abschrecken wird bei einigen Konstruktionen aufgrund des Potenzials für Verzug / Verzug des Stahls nicht empfohlen. Wenn der neu verzinkte Stahl auf natürliche Weise abkühlen kann (ohne abschreckend), kann es mehrere Stunden dauern, bis der Stahl auf Umgebungstemperatur gesunken ist. Dünnerer Stahl kühlt schneller, während dickerer Stahl länger zum Abkühlen braucht. Manchmal hat ein einzelnes Stück Stahl unterschiedliche Abkühlraten.
12. Stumpfes Finish
Der häufigste Grund für stumpfes Aussehen ist die Chemie des Werkstücks, und die Hauptelemente der Stahlchemie, die das endgültige Erscheinungsbild am stärksten beeinflussen, sind Silizium und Phosphor. Beide Elemente sind Katalysatoren für das Beschichtungswachstum, und die dickere Beschichtung ist für das unterschiedliche Aussehen verantwortlich. Neben der Herstellung dickerer Beschichtungen neigen hochreaktive Stähle dazu, anstelle einer typischen hellen Beschichtung ein mattgraues oder gesprenkeltes Aussehen zu haben.
13. Schlechte Reparatur der Verzinkung
Galvanisierungsreparaturarbeiten sind irgendwie genauso wichtig wie die Verzinkungsarbeiten selbst, und es gibt nur wenige häufige Fehler, die vermieden werden müssen.
√ Übergrindieren, die Zinkbeschichtung vollständig entfernt
√Verwendung eines Sprühgeräts mit niedrigem Zinkgehalt zur Reparatur
√Zinkreparaturdicke entspricht nicht der erforderlichen Dicke

Fabmann verfügt über eine strenge Kontrolle des Produktionsprozesses, dieMetalloberflächenbehandlung, und wir haben sehr erfahrene Qualitätsingenieure, die über fundierte Kenntnisse in der Vorbehandlung von Feuerverzinkung, Verzinkung und Verzinkungsreparatur verfügen. Deshalb können wir Premium-Qualität für eine breite Palette von Stahlprodukten wieDock-Halterung Hardware,Kundenspezifische Racks,verstärkte spitze Klammern,walzgeformte Stahlprofile,Schilderpfosten KlammernundKäfighalterungen für die Fischzuchtfür unsere Kunden.